I. Como os dois processos funcionam e principais diferenças estruturais
Recozimento Brilhante Comum
• Como funciona: Este é um processo simples de aquecimento e resfriamento rápido. Utiliza uma mistura de gases protetores (principalmente nitrogênio com 5% a 10% de hidrogênio) para evitar a ferrugem do tubo. O tubo é aquecido rapidamente em um forno contínuo a temperaturas específicas: 1050 a 1150 °C para aço inoxidável da série 300 (como 304 ou 316L) e 900 a 950 °C para a série 400 (como 430 ou 410). A taxa de aquecimento se mantém entre 15 e 20 °C por segundo. Assim que atinge a temperatura desejada, não há período de espera — o tubo vai direto para um sistema de resfriamento e a temperatura cai para menos de 350 °C a uma taxa de 55 °C por segundo ou mais. O principal objetivo é evitar a faixa de 550 a 850 °C, onde partículas nocivas (chamadas carbonetos) podem se formar e danificar o metal.
• Configuração do equipamento: O forno possui quatro partes principais: alimentação, aquecimento, resfriamento e descarga — sem seção separada para manutenção da temperatura. Geralmente tem de 8 a 12 metros de comprimento. O aquecimento utiliza fios elétricos ou gás, com um sistema básico de controle de temperatura que mantém a precisão dentro de ±5℃. A vedação depende de feltro e cortinas de nitrogênio para manter o gás protetor: o ponto de orvalho do hidrogênio é ≤-70℃, o do nitrogênio ≤-60℃ e o vazamento de oxigênio não ultrapassa 50 ppm. A parte de resfriamento utiliza camisas de ar ou água, com uma vazão fixa que não pode ser ajustada para diferentes diâmetros de tubulação.
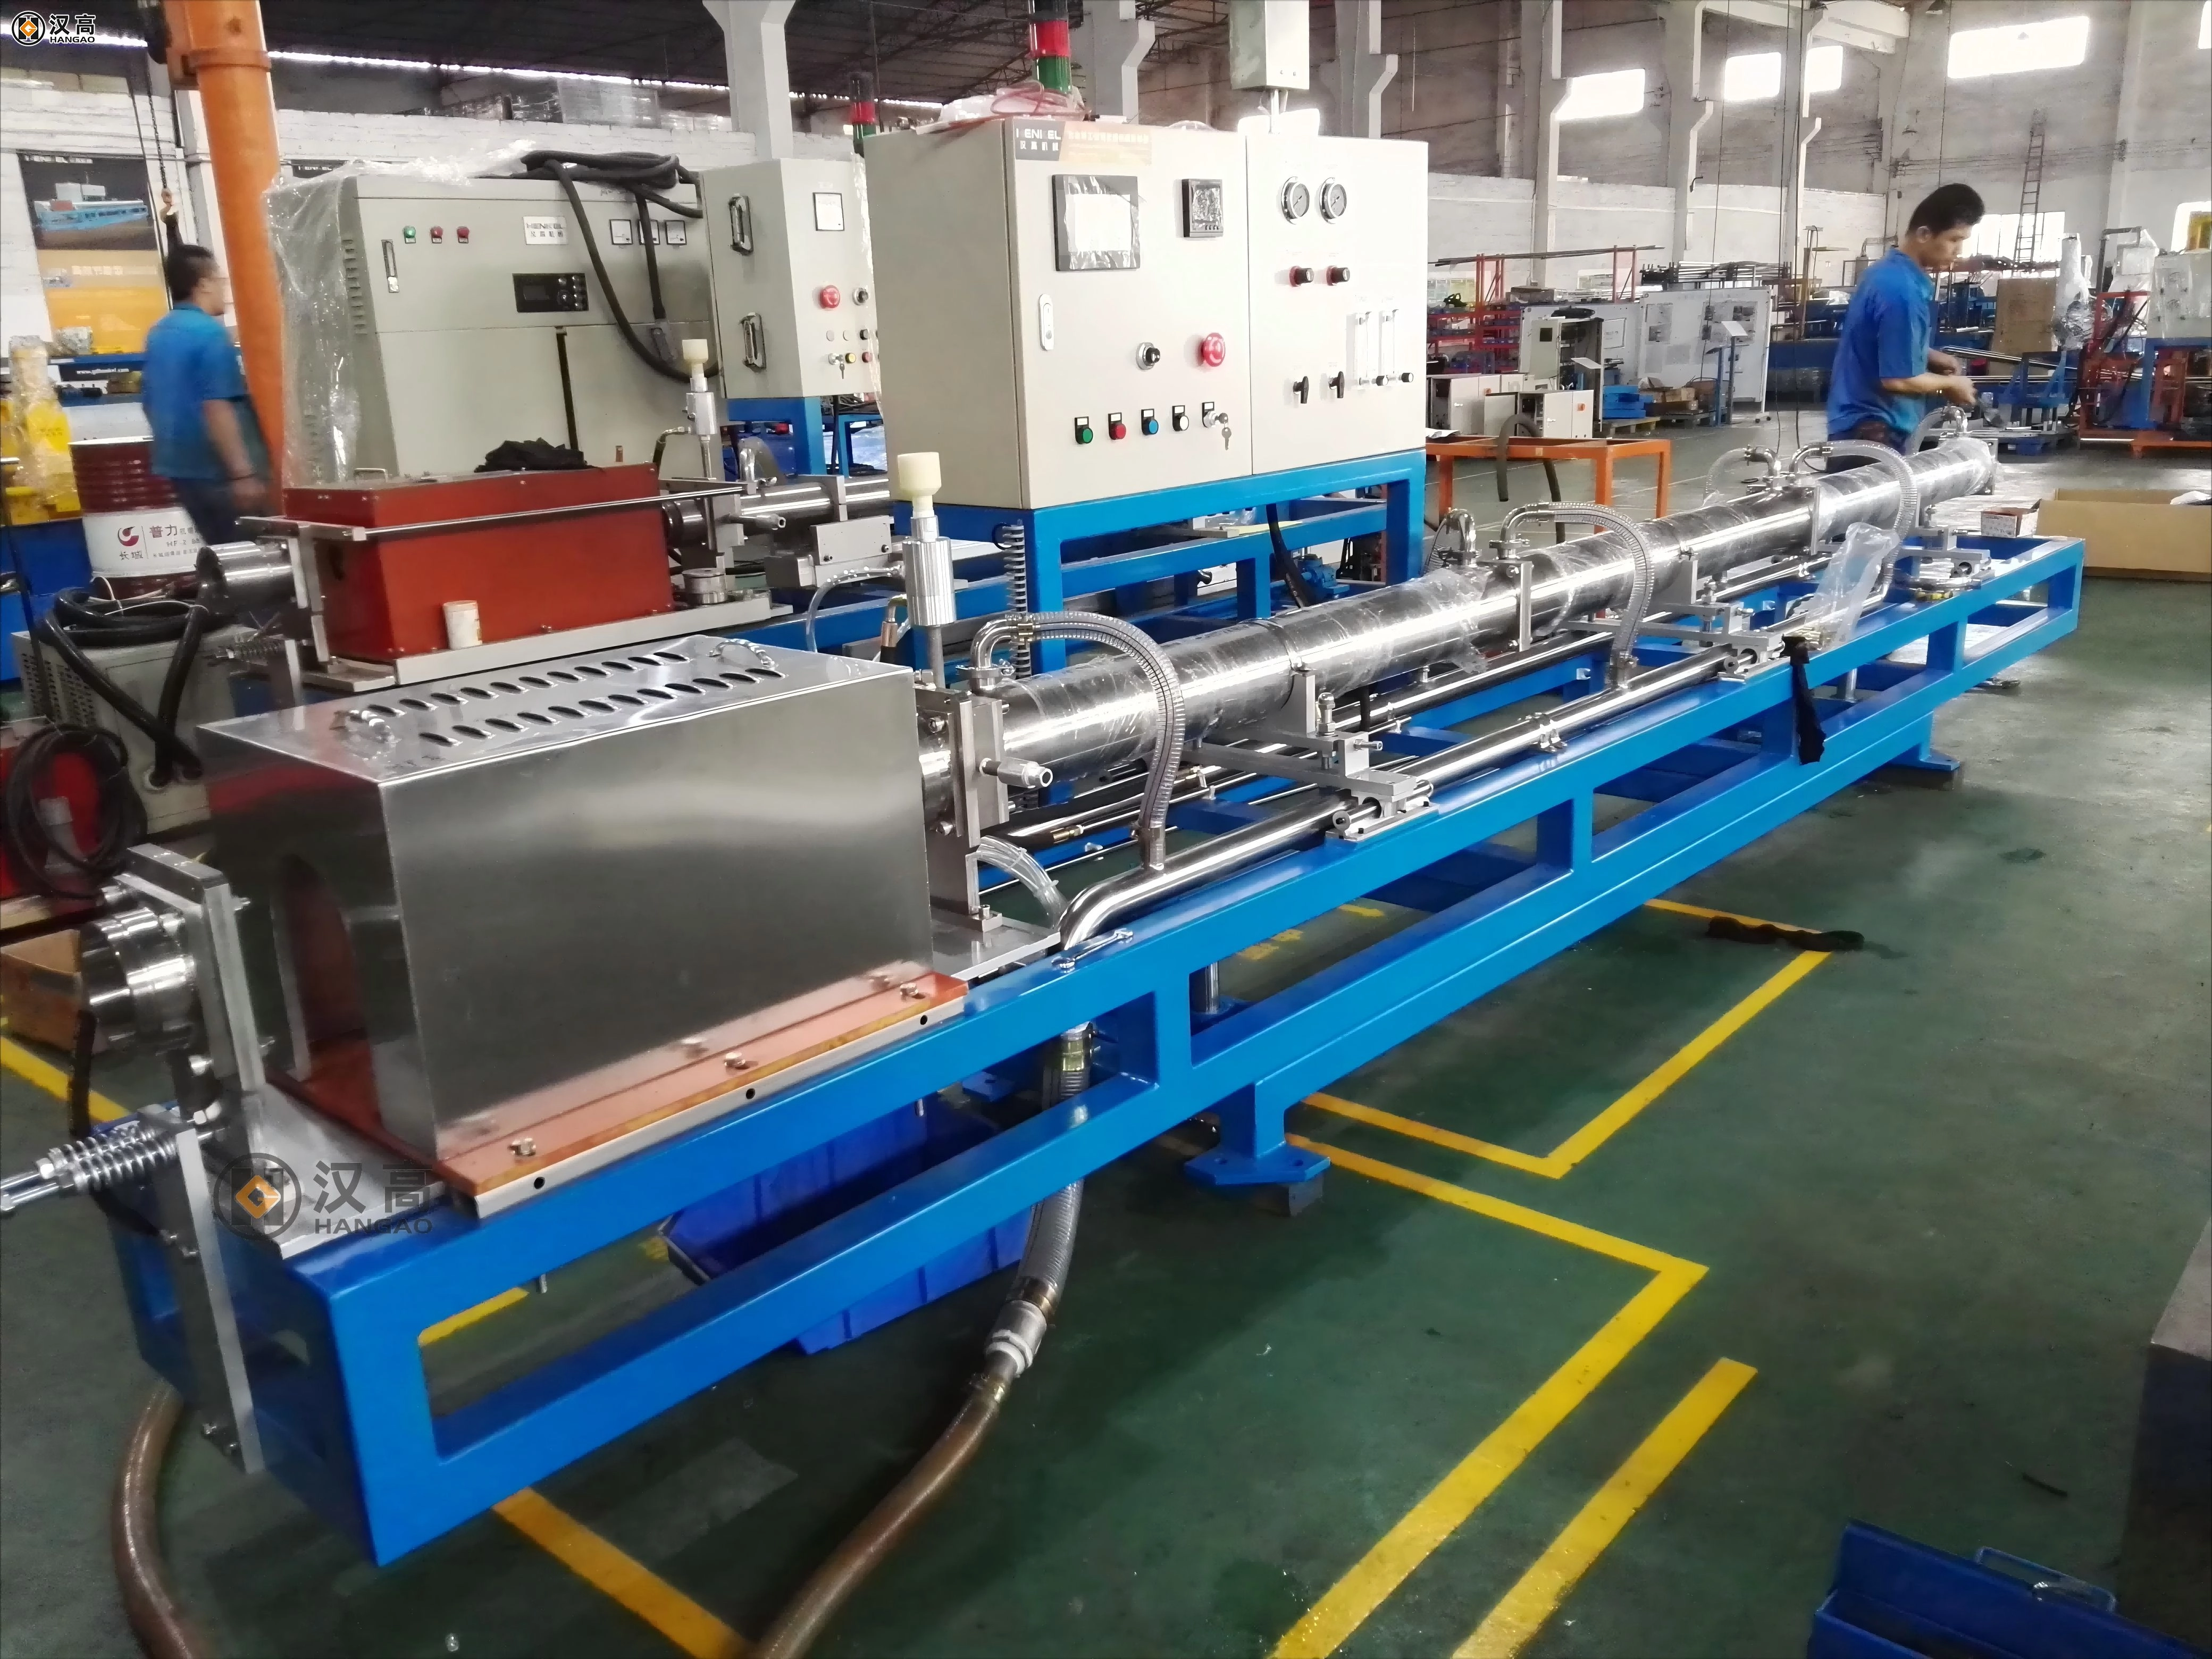
Recozimento Brilhante Comum
Seção de Recozimento Brilhante com Preservação de Calor
• Como funciona: Este processo adiciona uma etapa de manutenção ao processo básico, tornando-o em três etapas: aquecimento - manutenção - resfriamento. O aquecimento é o mesmo do método convencional, mas, assim que o tubo atinge a temperatura, ele é transferido para uma seção separada para permanecer nessa temperatura. Os parâmetros de manutenção dependem do tipo de aço, da espessura do tubo e da dureza do metal após o processamento: a temperatura de manutenção é de 20 a 50 °C inferior à temperatura de aquecimento (em torno de 1030 a 1100 °C para aço inoxidável 304), e o tempo é de 10 a 15 minutos para tubos comuns. Tubos de paredes finas (≤0,5 mm de espessura) ou tubos extra-duros necessitam de apenas 4 a 8 minutos. Durante a manutenção, o gás protetor circula uniformemente para manter a temperatura do tubo constante (diferença de no máximo 3 °C ao redor do tubo). Isso permite que os átomos do metal se espalhem, dissolve partículas nocivas uniformemente e alivia a tensão resultante da fabricação. O resfriamento ocorre em duas etapas: primeiro rapidamente (60~80℃ por segundo) até abaixo de 500℃, depois lentamente até a temperatura ambiente para evitar novas tensões.
• Configuração do equipamento: Este forno é mais longo — de 18 a 25 metros — com seções adicionais: uma área de alimentação selada, pré-aquecimento, aquecimento principal, manutenção da temperatura, dois estágios de resfriamento e descarga. A seção de manutenção da temperatura é a principal melhoria: possui seu próprio sensor de temperatura e sistema de controle (com precisão de ±1 °C), além de um ventilador para manter o fluxo de gás a 0,8 a 1,2 m³/s para um aquecimento uniforme. A vedação também é melhor: camadas duplas (mecânica + gás) mantêm o vazamento de oxigênio abaixo de 10 ppm, o ponto de orvalho do hidrogênio ≤ -75 °C e o do nitrogênio ≤ -65 °C. O sistema de resfriamento é ajustável — ele altera o fluxo e a pressão da mistura de nitrogênio e hidrogênio com base no tamanho do tubo (diâmetro de 0,08 a 50 mm, espessura de 0,05 a 3 mm) para um resfriamento preciso. Os modelos de ponta permitem até mesmo ajustar o fluxo de ar ao longo da largura do tubo para manter a temperatura consistente em toda a sua extensão.
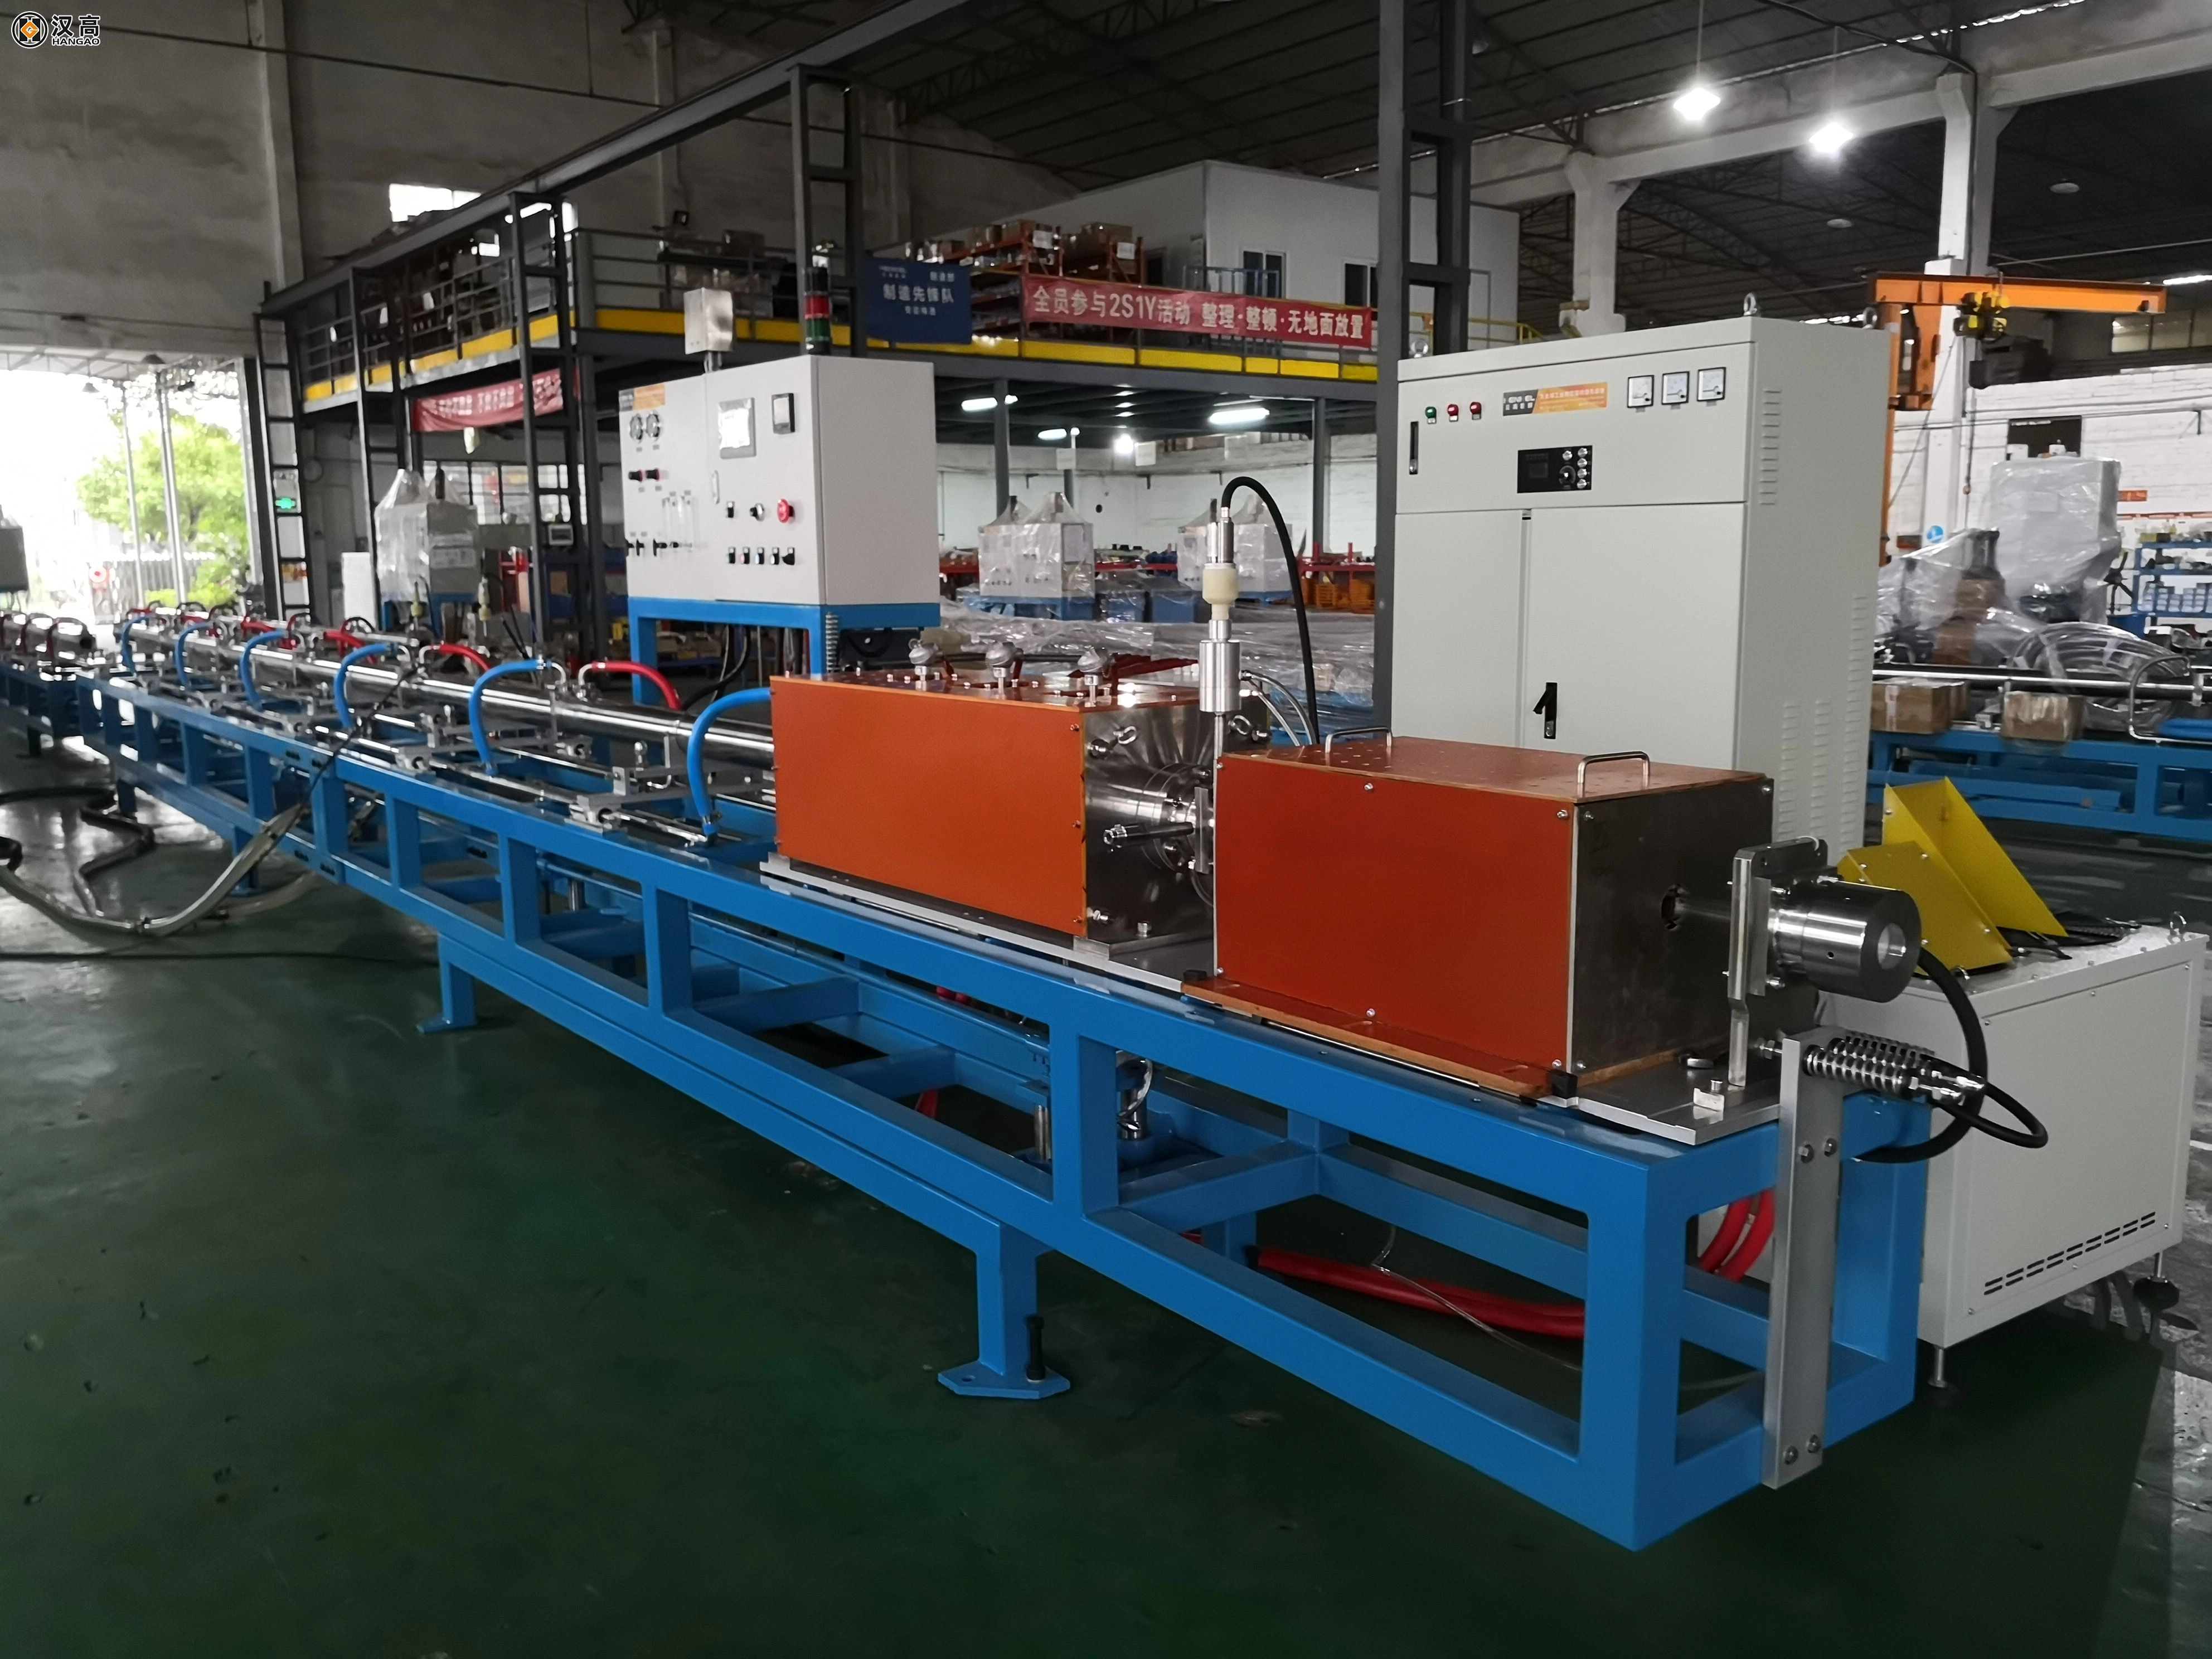
Seção de Recozimento Brilhante com Preservação de Calor
II. Principais diferenças de desempenho
| Área de comparação | Recozimento Brilhante Comum | Seção de Recozimento Brilhante com Preservação de Calor | O que torna o estágio de espera melhor? |
| Estrutura metálica | Os grãos são irregulares (tamanho médio de 12 a 18 μm), com algumas áreas apresentando grãos maiores. Cerca de 66% a 71% do metal recristaliza (reforma-se em novos grãos). Pequenas partículas não dissolvidas (0,5 a 1 μm) permanecem nos contornos de grão, e algum metal deformado permanece. | Os grãos são pequenos e uniformes (média de 8 a 10 μm). 89% a 92% do metal recristaliza, sem grãos de tamanho excessivo. Todas as partículas nocivas se dissolvem, os contornos de grão são limpos e a estrutura atende aos padrões GB/T 13298-2015 Grau I. | A manutenção permite que os átomos se espalhem uniformemente e corrige danos estruturais causados pelo processamento. Não há mais pontos quentes e frios nos grãos — a estrutura do metal fica mais estável em nível microscópico. |
| Resistência mecânica | Limite de escoamento: 600~750MPa; resistência à tração: 800~950MPa; alongamento: 10%~15%; dureza (HV): 200~250. A tensão residual é ≥50MPa e a parede interna do tubo apresenta uma tensão 20%~30% maior que a parede externa. | Limite de escoamento: 882~950MPa; resistência à tração: 1000~1100MPa; alongamento: 17,5%~22%; dureza (HV): 220~260. Tensão residual ≤20MPa, com diferença inferior a 5MPa entre as paredes interna e externa. | A conformação por fricção alivia ainda mais a tensão do processamento e reduz o tamanho dos grãos, tornando o metal mais resistente e flexível. Ele se dobra, expande ou estica sem rachar, mesmo em formatos complexos. |
| Qualidade da superfície | Brilhante, mas com ligeiras diferenças de cor (ΔE3~5) e ocasionais pequenos pontos de ferrugem. A camada de óxido tem ≤0,01 μm de espessura e a rugosidade superficial (Ra) é de 0,1~0,2 μm. Algumas áreas perdem 1%~2% do seu cromo. | Com acabamento espelhado e mínima diferença de cor (≤ΔE2), sem manchas de ferrugem ou arranhões. A camada de óxido tem espessura ≤0,005 μm e Ra <0,1 μm (em alguns casos, tão baixo quanto 0,05 a 0,08 μm). Os níveis de cromo permanecem praticamente os mesmos da matéria-prima (diferença ≤0,5%). | A retenção permite que a película de óxido superficial se decomponha uniformemente no gás protetor, sem deixar resíduos de óxido ou perda de cromo. A camada de óxido mais lisa e fina torna o tubo 30% mais resistente à corrosão — ele passa por mais de 1000 horas de teste de névoa salina (NSS). |
| Precisão Dimensional | Erro de retilineidade: ≤0,3 mm por metro; erro de circularidade: ≤0,05 mm; variação da espessura da parede em ±5%; tolerância do diâmetro externo: ±0,1 mm; estabilidade do comprimento: desvio ≤0,2%. | Erro de retilineidade: ≤0,1 mm por metro; erro de circularidade: ≤0,02 mm; variação da espessura da parede em ±2%; tolerância do diâmetro externo: ±0,03 mm; estabilidade do comprimento: desvio ≤0,1%. | A moldagem por compressão alivia a tensão interna gradualmente, evitando que o tubo se deforme durante o resfriamento. Essa contração uniforme proporciona maior precisão, ideal para tubos de paredes finas ou ultrafinos que exigem controle dimensional rigoroso. |
| Resistência à temperatura | Funciona entre -10 e 600 °C. Acima de 600 °C, a resistência diminui em 20% ou mais, e o metal pode deformar-se com o tempo (fluência). | Funciona entre -20 e 850 °C. A 800 °C, a resistência diminui em ≤10% e a deformação por fluência é ≤0,5%. | A estrutura metálica uniforme suporta melhor temperaturas extremas. É ideal para o transporte de fluidos em altas temperaturas ou para equipamentos que operam em condições de calor ou frio. |
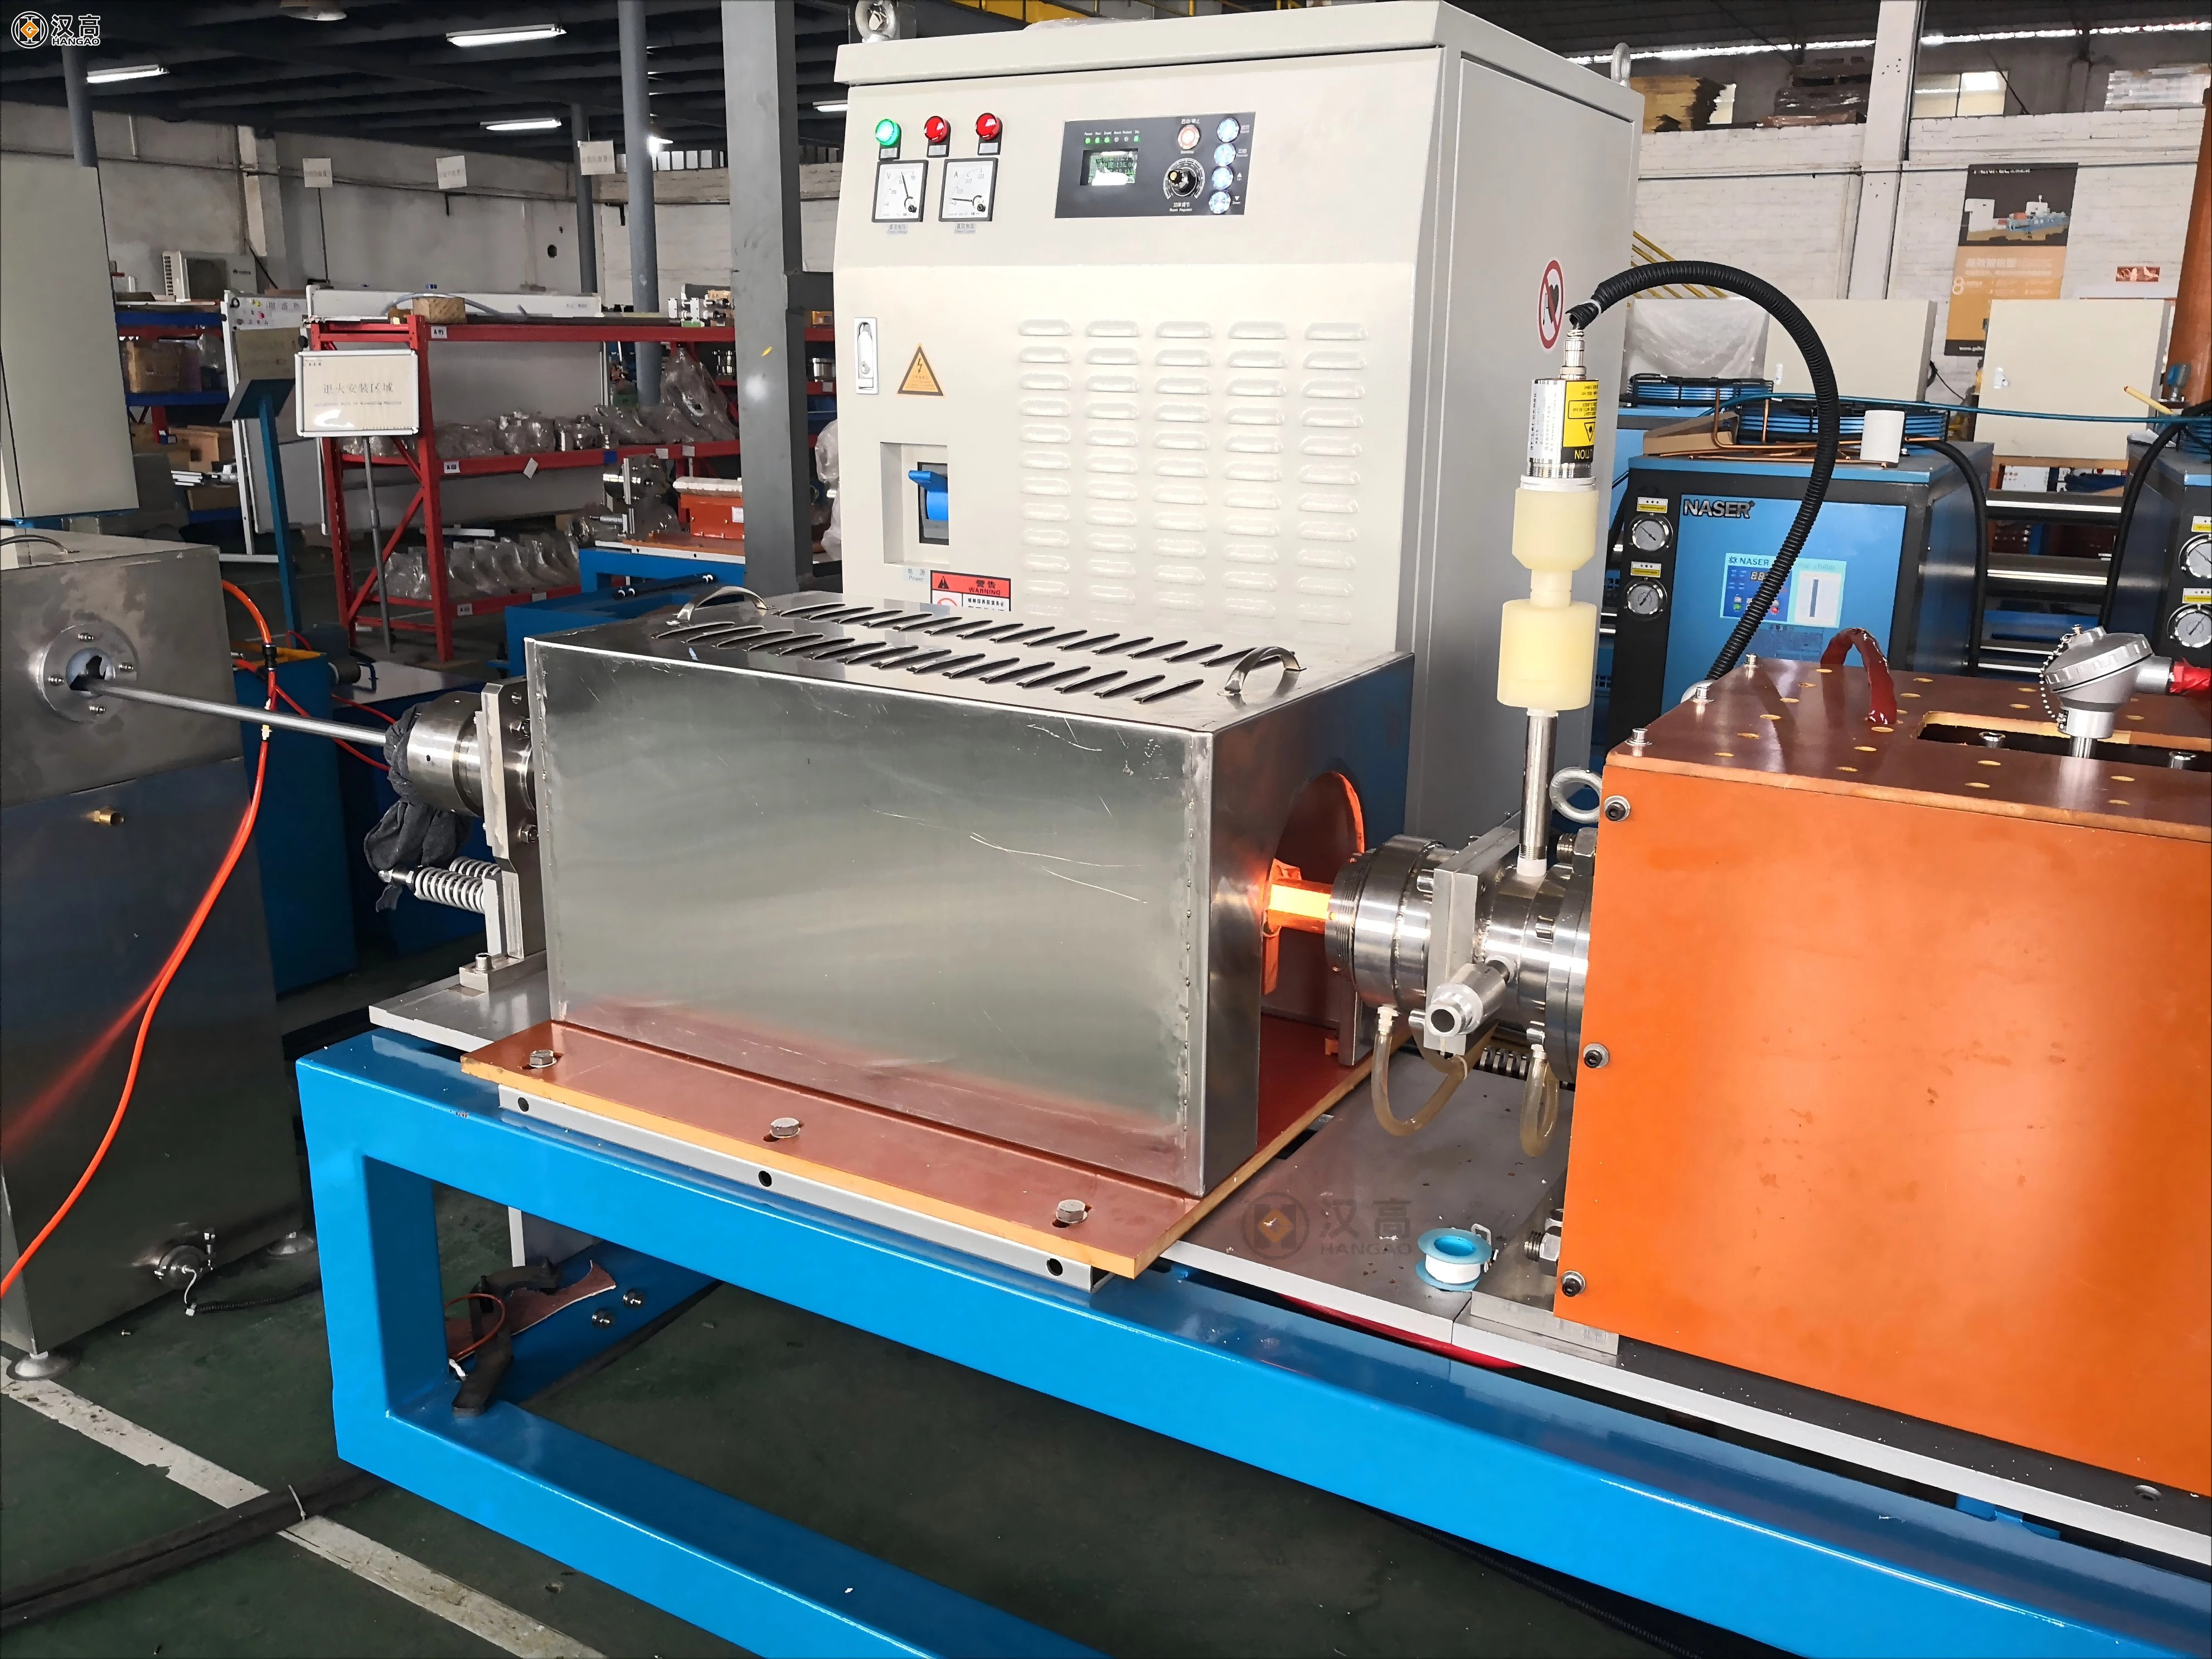
radiografia com tubo de quartzo
III. Onde são utilizados e benefícios de produção
Recozimento Brilhante Comum
• Ideal para: Produtos de gama média a baixa que não exigem desempenho ou precisão rigorosos:
• Tubos decorativos: Ideal para corrimãos, grades, caixilhos de portas/janelas e acabamentos de móveis (basta ter uma aparência vibrante e flexibilidade básica).
◦ Tubulações de fluidos do dia a dia: Abastecimento/esgoto de água, tubulações de gás comuns, tubulações de ar de baixa pressão (pressão de trabalho ≤1,6MPa, temperatura ≤100℃).
• Tubos de uso geral de baixo custo: Tubos para construção temporária, mangas de proteção mecânica (sem grandes exigências quanto à vida útil ou resistência ambiental).
• Prós e contras da produção:
• Velocidade: Rápida — um tubo de aço inoxidável 304 de φ20mm×1mm leva ≤5 minutos, com velocidade de linha de 15 a 20m/min. Ideal para a produção em massa de produtos padronizados.
• Custo: Baixo investimento em equipamentos (800.000 a 1,5 milhão de yuans por linha) e manutenção (50.000 a 80.000 yuans/ano). Fácil para pequenas e médias empresas iniciarem suas operações.
• Trabalho extra: Necessita de polimento, decapagem ou passivação posteriormente — o que aumenta os custos de pós-processamento em 15% a 20%.
Qualidade: Taxa de quebra de tubos de 0,5% a 1%. Os defeitos geralmente se devem a diferenças de cor, rachaduras na curvatura ou problemas de tamanho.
• Mercado: Muitos produtos similares — a concorrência é baseada no preço, não na qualidade. As margens de lucro são pequenas (8% a 12%).
Seção de Recozimento Brilhante com Preservação de Calor
• Ideal para: Produtos de alta qualidade que exigem desempenho superior, precisão ou resistência à corrosão:
• Tubulações industriais: Linhas petroquímicas resistentes à corrosão, tubos para dispositivos médicos (como cateteres de endoscópio), revestimentos para sinais 5G, tubulações para gases de alta pureza em semicondutores.
• Tubulações para ambientes extremos: Linhas de fluidos para baixas temperaturas (-20~-50℃) ou altas temperaturas (600~850℃), tubulações resistentes à corrosão para uso marítimo, tubulações estruturais para alta umidade/névoa salina.
• Tubos de precisão: Tubos ultrafinos (diâmetro de 0,08 a 1 mm), de paredes finas (espessura de 0,05 a 0,3 mm) ou com formatos especiais (elípticos, quadrados, hexagonais) — usados em eletrônica ou aeroespacial.
◦ Materiais específicos: aço inoxidável 304/316L (requer resistência à corrosão), aço inoxidável ferrítico 430 (propenso a fissuras por tensão), aço inoxidável duplex 2205 (liga de alta qualidade).
• Prós e contras da produção:
• Velocidade: Ligeiramente mais lenta — um tubo de aço inoxidável 304 de φ20mm×1mm leva de 8 a 12 minutos, com velocidade de linha de 8 a 12m/min. Mas a ausência de pós-processamento significa uma entrega geral mais rápida.
• Custo: Investimento mais elevado em equipamentos (2 a 4 milhões de yuans por linha) e manutenção (100.000 a 150.000 yuans/ano). No entanto, a barreira técnica mantém a concorrência baixa.
• Trabalho extra: Não é necessário polir ou decapar — economiza-se de 15% a 20% no pós-processamento, reduzindo os custos totais em 10% a 15%.
• Qualidade: Taxa de qualificação ≥99,5%, taxa de quebra ≤0,1%. Praticamente sem defeitos — menos desperdício de matéria-prima.
Mercado: Alto valor agregado, atende a necessidades personalizadas de alta qualidade. Margens de lucro de 20% a 30%. Destaca-se da concorrência de baixo preço e se encaixa nas novas tendências de energia, medicina e aeroespacial.
• Meio ambiente: A ausência de decapagem significa ausência de efluentes ou gases tóxicos. Reduz a perda de metal em 3% a 5% e está em conformidade com as políticas de dupla emissão de carbono — podendo ser elegível para subsídios ambientais.
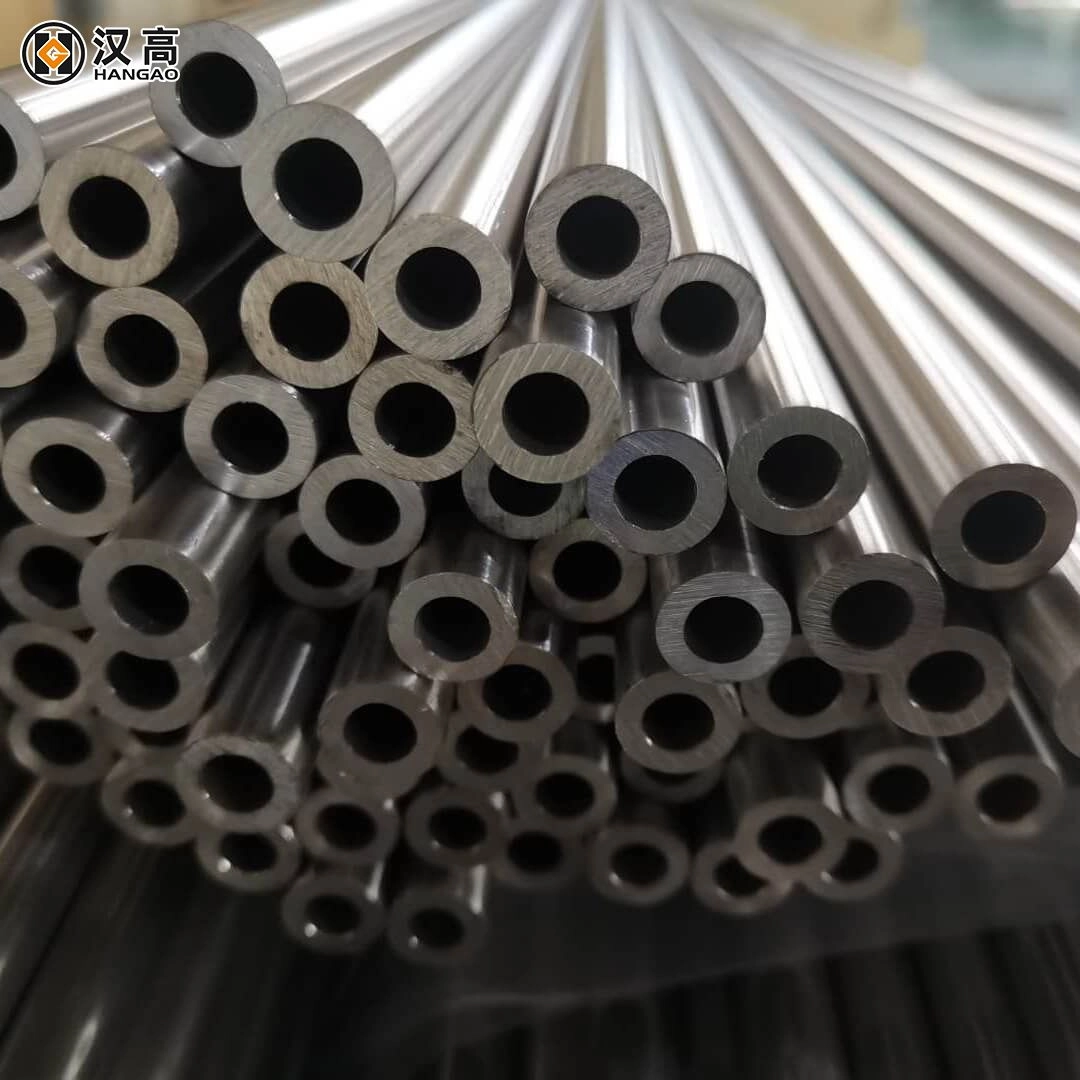
Tubo de aço inoxidável
IV. Como escolher o processo correto
1. Se o seu foco for o custo: Opte pelo recozimento brilhante comum se você fabrica tubos de construção civil de gama média a baixa. É barato de instalar e rápido de produzir, mas planeje um pós-processamento adicional. Adicione equipamentos de polimento simples para melhorar a qualidade da superfície e ser mais competitivo.
2. Se você prioriza a qualidade: Escolha o processo de preservação térmica para tubos de alta gama, precisão ou para ambientes extremos. O investimento inicial mais elevado compensa com melhor qualidade do produto, sem processamento adicional e maiores lucros. Também proporciona uma vantagem técnica, permitindo que você não precise competir apenas por preço.
3. Se você precisa atender às normas ambientais: O processo de conservação por calor é mais ecológico — sem decapagem, não há poluição. Ele evita multas ambientais, constrói uma reputação de fabricação sustentável e atrai clientes de alto padrão com consciência ambiental. Você também pode obter apoio político para o uso de tecnologia limpa.
4. Se você deseja expandir para mercados de alto padrão: O processo de preservação térmica é essencial para clientes das áreas petroquímica, médica ou aeroespacial. Esses setores precisam de tubulações que atendam a padrões rigorosos (como GB/T 713.1-2023 BA-grade ou ASTM A269). Combine o processo com testes de qualidade (análise metalográfica, testes de resistência, testes de corrosão) para garantir a conformidade.
V. Tendências do setor e por que a atualização é importante
A indústria atual de tubos de aço inoxidável está caminhando rumo a melhor qualidade, maior precisão e produção mais sustentável. Novos setores, como energia renovável, dispositivos médicos e 5G, exigem tubos mais resistentes, com maior resistência à corrosão e mais precisos do que nunca. O recozimento brilhante convencional não consegue acompanhar o ritmo, mas o processo de preservação térmica se encaixa perfeitamente nessas tendências.
Tecnicamente, o processo de preservação térmica não é apenas uma etapa extra. Trata-se de tornar a estrutura interna do metal o mais uniforme possível, o que melhora todos os principais indicadores de desempenho. Aprimorar o processo é a melhor maneira de fabricar produtos melhores — e é assim que os fabricantes se destacam.
Em termos de mercado, os tubos de aço inoxidável de alta qualidade estão em crescente demanda e são muito mais lucrativos do que os de baixo custo. Com o processo de preservação térmica, é possível vender esses tubos por um preço de 5 a 10 vezes maior do que os tubos comuns (como os utilizados em dispositivos médicos), pois atendem a requisitos rigorosos. Na indústria petroquímica, são confiáveis para condições extremas, o que gera fidelização de clientes a longo prazo.
Do ponto de vista ambiental, as normas rigorosas estão tornando a decapagem menos viável. O processo de conservação por calor é a opção sustentável e, à medida que as leis ambientais se tornam mais rígidas, essa será uma vantagem ainda maior. Não é apenas bom para o planeta, é bom para os negócios.
VI. Considerações Finais
O recozimento brilhante comum atende a necessidades básicas — é barato e rápido, mas com qualidade limitada. O recozimento brilhante com etapa de preservação térmica é para quando se busca o melhor — maior resistência, precisão, resistência à corrosão e desempenho ambiental.
Sua escolha depende dos seus objetivos de negócios. Se você deseja competir em mercados de alto padrão e crescer a longo prazo, o processo de preservação térmica vale o investimento. Não se trata apenas de uma maneira melhor de fabricar tubos — é uma forma de construir um negócio mais forte e competitivo.
Com o avanço da tecnologia, o processo de conservação de calor se tornará ainda mais eficiente e econômico. Para sair na frente, é preciso aproveitar as oportunidades em mercados de alto valor agregado e manter-se à frente da concorrência.
