Para os fabricantes de tubos de aço inoxidável, um cordão de solda irregular é mais do que um defeito estético. Variações na largura do cordão, penetração, reforço ou aparência da superfície podem levar a retificações adicionais, rejeição, riscos de vazamento e instabilidade na conformação subsequente. Quando uma linha de produção de tubos opera continuamente, mesmo uma pequena inconsistência no cordão de solda pode representar um custo de produção significativo.
A boa notícia é que a maioria dos defeitos pode ser atribuída a um número limitado de variáveis do processo. Compreender a relação entre a precisão da conformação, os parâmetros de soldagem, a condição do material e o resfriamento é o primeiro passo para uma produção estável de tubos.
Problema: Por que os cordões de solda ficam irregulares?
Uma causa comum é o alinhamento instável da tira antes da soldagem. Se as bordas da tira não estiverem posicionadas de forma consistente, a tocha de soldagem precisa compensar a geometria variável da junta. Isso pode produzir um perfil de cordão irregular, mesmo quando a corrente de soldagem permanece inalterada.
O controle da entrada de calor é outro fator crítico. Corrente excessiva ou velocidade de deslocamento lenta podem criar um cordão largo e convexo e penetração excessiva. Em contrapartida, calor insuficiente ou velocidade excessiva podem resultar em um cordão estreito, fusão incompleta ou penetração fraca. A variação da velocidade de deslocamento é particularmente perceptível quando a velocidade de produção muda sem o ajuste correspondente dos parâmetros de soldagem.
O gás de proteção também merece atenção. Fluxo de gás incorreto, posicionamento inadequado do bocal, vazamento de ar ou contaminação ao redor da zona de soldagem podem causar oxidação e comportamento instável do arco. Para aço inoxidável de parede fina, a otimização do gás de proteção é especialmente importante, pois pequenas variações na entrada térmica podem afetar significativamente o perfil da solda.
Os fatores mecânicos não devem ser negligenciados. Cilindros de conformação desgastados, pressão incorreta dos cilindros, preparação inadequada da tira e erros de conformação acumulados podem alterar a folga da borda antes do ponto de soldagem. Na prática, um cordão instável geralmente resulta de vários pequenos desvios, e não de uma falha grave da máquina.
Solução: Estabilize o sistema antes de aumentar a potência de soldagem.
O primeiro passo é estabilizar o processo de conformação da tira. Verifique a qualidade da bobina, a condição das bordas, a tensão da tira, o alinhamento dos rolos e a folga da borda da zona de solda antes de alterar a corrente de soldagem. Uma geometria de junta estável facilita muito o trabalho do sistema de soldagem.
Para uma máquina de fabricação de tubos com soldagem TIG, a corrente de soldagem, a tensão do arco, a velocidade de deslocamento, a posição do eletrodo e o gás de proteção devem ser tratados como um único processo. Alterar apenas um parâmetro pode resolver um defeito temporário, mas criar outro posteriormente.
O rastreamento automático de solda pode reduzir ainda mais a variação dependente do operador. Um sistema de rastreamento acompanha continuamente a posição da solda e ajuda a manter uma relação consistente entre a tocha e a junta à medida que a tira se move pela linha.
Para produtos de paredes finas, os fabricantes também devem atentar para o resfriamento e o tratamento pós-soldagem. O calor localizado excessivo pode causar descoloração, deformação ou instabilidade dimensional. Se o produto exigir uma superfície brilhante ou higiênica, o recozimento e o tratamento superficial subsequentes devem ser integrados à estratégia de produção, em vez de serem tratados como operações corretivas separadas.
Essa abordagem é particularmente relevante para a inconsistência do cordão de soldagem orbital em tubos de aço inoxidável de paredes finas, onde a tolerância às flutuações de entrada de calor é relativamente pequena.
Parâmetros técnicos a verificar
Ao diagnosticar cordões de solda irregulares, os engenheiros de produção devem registrar diversos parâmetros em vez de confiar apenas na inspeção visual.
| Parâmetro | Preocupação típica | Objetivo de produção |
| Corrente de soldagem | Conta muito larga/estreita | Penetração estável |
| Velocidade de deslocamento | A largura das contas varia | Velocidade de linha constante |
| Espaço na borda | Fusão irregular | Geometria de junta consistente |
| gás de proteção | Instabilidade de oxidação/arco | Cobertura de gás estável |
| Posição da tocha | Perfil de cordão irregular | Rastreamento preciso |
| tensão da tira | Deformação do tubo | formação estável |
| alinhamento de rolos | Alterar a posição da borda | Centro de solda consistente |
| Resfriamento | distorção térmica | condição térmica controlada |
Os valores exatos devem sempre ser determinados de acordo com a classe do aço inoxidável, o diâmetro do tubo, a espessura da parede, o processo de soldagem e a velocidade de produção. Para os compradores de equipamentos, portanto, é mais útil avaliar uma solução de processo completa do que comparar apenas a potência de soldagem.
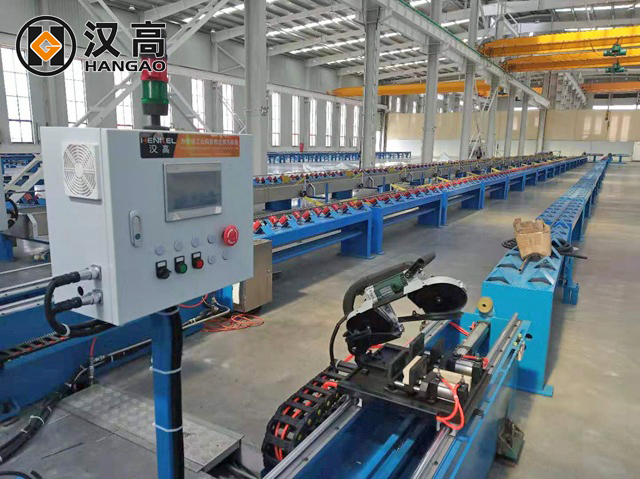
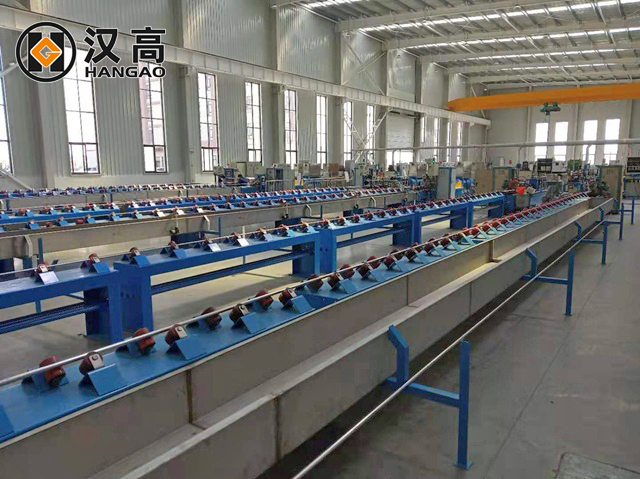
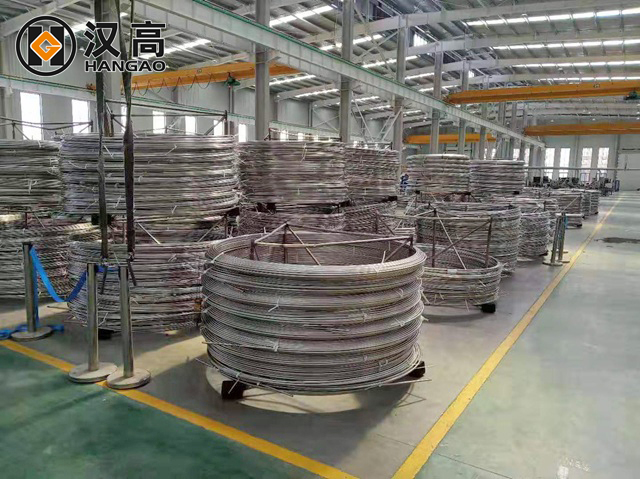
Hangao'sLinha de produção de tubos de aço inoxidável em bobinaPor exemplo, a máquina abrange especificações de tubos com diâmetro externo de 6 a 325 mm e espessura de parede de 0,38 a 10 mm, com controle baseado em CLP. Suas configurações de soldagem TIG listadas variam de 6 a 16 mm até 168 a 325 mm de diâmetro externo, dependendo do modelo da máquina.
A linha também utiliza conformação por deformação segmentada e um design de rolo rígido para reduzir erros de conformação acumulados. A Hangao afirma que sua tecnologia de conformação em W pode atingir um rendimento de produção acima de 97%, enquanto a linha foi projetada para velocidades de produção de até 15 m/min, dependendo da configuração.
Para fabricantes que produzem bobinas com diferentes geometrias, a estrutura flexível pode ser ajustada para bobinas redondas, quadradas e em forma de U. O controle inteligente também permite o monitoramento e rastreamento de parâmetros de produção, como corrente de soldagem, potência e frequência.
Aplicação do cliente: De tubos soldados longos a tubos em bobina.
Uma exigência típica do cliente não é simplesmente produzir um tubo de aço inoxidável soldado. O tubo pode precisar ser continuamente conformado, soldado, dimensionado, testado e, posteriormente, processado em uma bobina com dimensões estáveis e qualidade de superfície.
É aqui que a integração da linha de produção se torna importante. A Hangao posiciona sua linha de produção de bobinas de aço inoxidável para aplicações que incluem transporte de fluidos, tubos sanitários, máquinas, componentes automotivos, eletrodomésticos e tubos para fins especiais. O fabricante também oferece equipamentos de apoio, como rolos para cordões de solda, sistemas de rastreamento de solda, equipamentos de recozimento brilhante e sistemas de controle inteligentes.
Para um produtor de tubos, essa configuração integrada pode reduzir o risco de corrigir um defeito de solda em uma estação e, posteriormente, descobrir um problema dimensional ou de superfície no processo. O objetivo é uma cadeia de produção estável, desde a conformação da tira até o tubo em bobina acabado.
Perguntas frequentes
1. Qual é a causa mais comum de cordões de solda irregulares?
Alinhamento instável das bordas, entrada de calor inconsistente e variações na velocidade de deslocamento estão entre as causas mais comuns. A seção de conformação deve ser verificada antes do ajuste dos parâmetros de soldagem.
2. Cordões de solda irregulares podem ser causados pela máquina de laminação de tubos?
Sim. Alinhamento incorreto dos rolos, pressão de conformação excessiva, ferramentas desgastadas e tensão instável da tira podem alterar a folga da borda e afetar diretamente a qualidade da soldagem.
3. Como a consistência do cordão de solda TIG pode ser melhorada?
Comece com a preparação e conformação de bordas estáveis. Em seguida, otimize a corrente de soldagem, a velocidade de deslocamento, a posição do eletrodo e o gás de proteção como um conjunto completo de parâmetros.
4. O rastreamento automático de solda é necessário?
Não é obrigatório para todas as aplicações, mas pode melhorar significativamente a consistência quando a velocidade de produção é alta ou a posição da tira muda durante a produção contínua.
5. O que os compradores devem avaliar ao selecionar uma linha de produção de tubos de aço inoxidável?
Não avalie apenas a velocidade máxima ou a potência do motor. Verifique a estabilidade da conformação, o controle da soldagem, a precisão do rastreamento, as faixas de diâmetro e espessura aplicáveis, a automação, o monitoramento da qualidade, o suporte pós-venda e a capacidade do fabricante de personalizar a linha de acordo com as especificações reais do seu tubo.
Para fabricantes que enfrentam cordões de solda irregulares recorrentes, a solução mais eficaz geralmente não é um simples ajuste de soldagem. Uma linha de produção de tubos estável combina conformação precisa, entrada de calor controlada, rastreamento confiável, proteção otimizada e monitoramento consistente do processo. Essa combinação é o que transforma a qualidade da solda, de um resultado dependente do operador, em um padrão de produção repetível.
